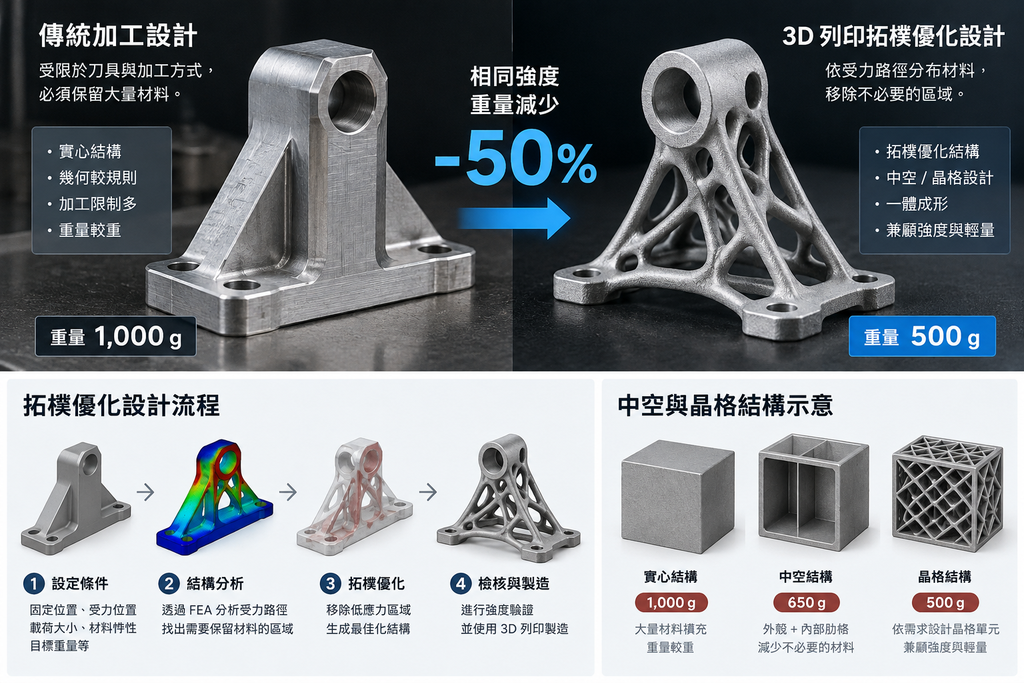
在產品開發中,「減重」看似只是把零件做得更薄、更小,但真正困難的問題其實是:
如何減少材料,同時保留零件真正需要的強度?
使用 CNC 銑削、車削等傳統加工方式時,工程師通常會從一塊實心材料開始,透過鑽孔、挖槽、削薄等方式去除不需要的部分。
但當零件幾何越來越複雜,刀具的加工方向、夾持方式、內部空間與製程成本都會逐漸限制設計。
這也是為什麼許多零件即使理論上還能再減重,最後仍然必須保留大量材料。
而 3D 列印不同。
它不是思考「這個地方能不能加工掉」,而是重新思考:
「這個地方真的需要材料嗎?」
傳統加工為什麼很難做到極致減重?
假設我們需要設計一個承受固定載荷的機械支架。
使用 CNC 加工時,設計通常會考慮:
- 刀具是否能進入加工區域
- 是否有足夠的夾持位置
- 深孔、深槽是否容易加工
- 薄壁是否會產生震動或變形
- 複雜曲面是否大幅增加加工時間
因此,最後的設計往往會變成相對規則的幾何形狀。
即使某些區域實際承受的應力非常低,也可能因為加工限制而無法完全移除。
換句話說:
傳統加工的設計,不只受到「零件需要什麼」影響,也受到「刀具做不做得到」影響。
3D 列印則能大幅降低這項限制。
方法一:拓樸優化——只在真正需要的位置留下材料
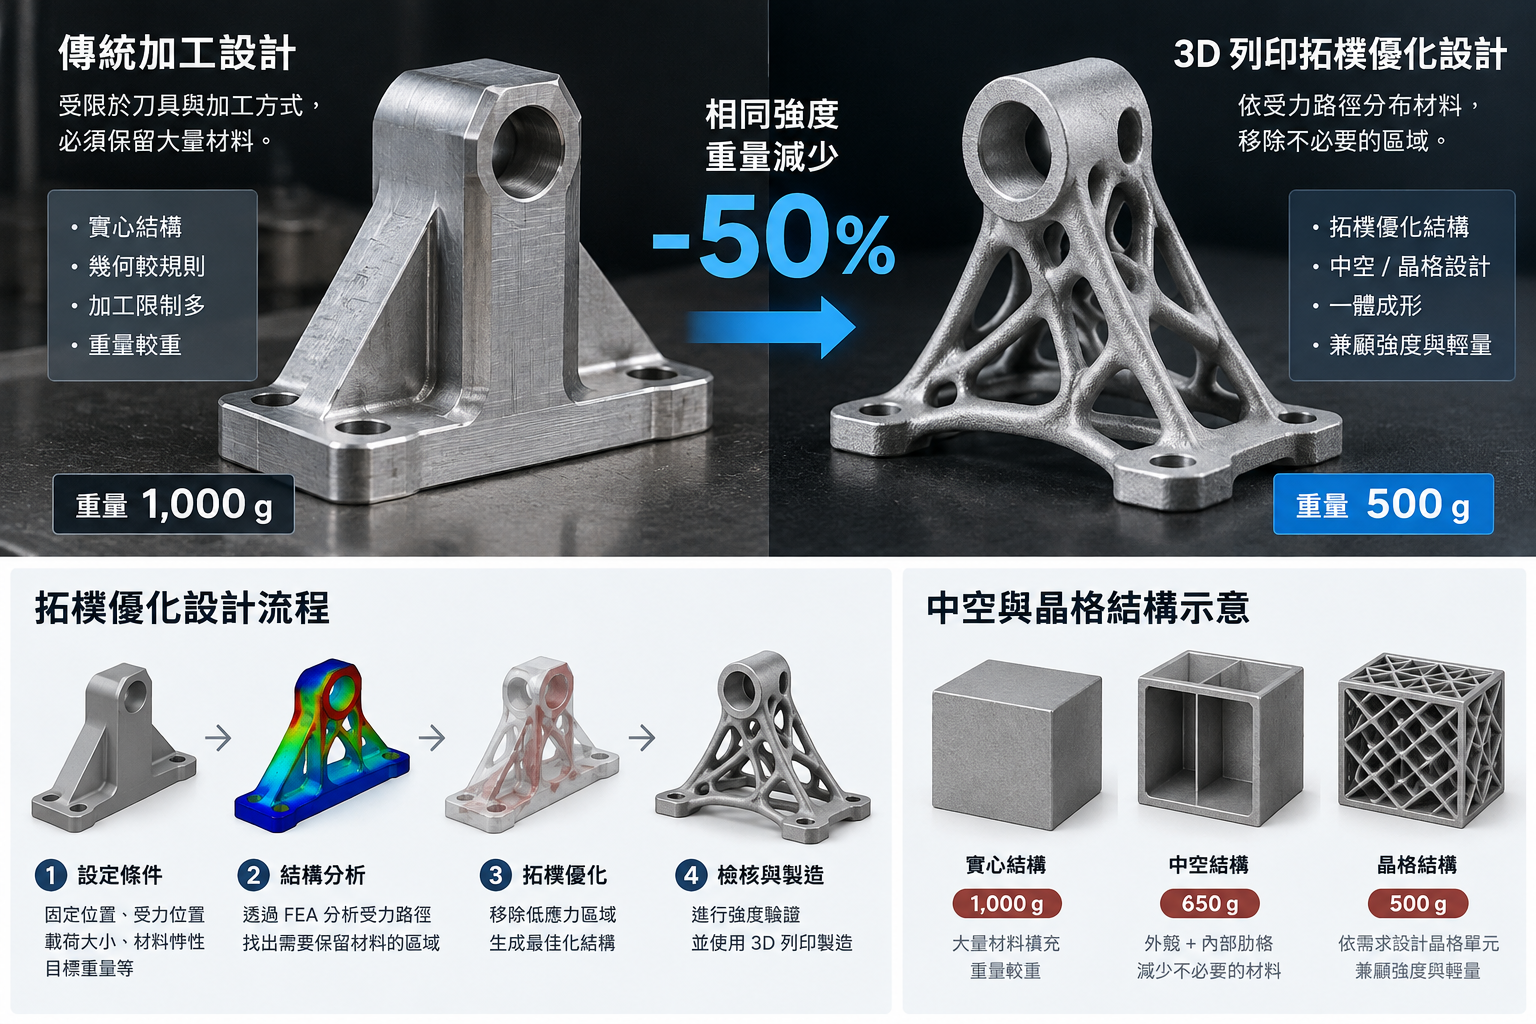
拓樸優化(Topology Optimization)是積層製造減重設計中非常重要的方法。
設計時可以先設定:
- 固定位置
- 受力位置
- 載荷大小與方向
- 必須保留的區域
- 材料特性
- 目標重量或安全係數
再透過電腦分析零件內部的受力路徑。
高應力區域保留材料,低應力區域則逐步移除,最後得到一個依照「力量如何傳遞」形成的幾何結構。
這類零件經常會出現類似骨骼、樹枝或有機曲面的外型。
如果使用 CNC 加工,這些曲面與內凹結構可能需要多軸加工、多次翻面,甚至根本無法製造。
但對 3D 列印而言,複雜幾何本身並不一定代表同等程度的製造難度。
因此,我們可以把設計的重點從:
「怎麼畫才比較好加工?」
轉變成:
「材料到底應該存在什麼位置?」
方法二:中空設計——不要讓材料填滿沒有功能的空間
另一個非常直接的減重方式,就是將實心零件改為中空結構。
傳統加工要製造完全封閉的中空零件非常困難,通常必須:
- 分成多個零件加工
- 分別製造內部結構
- 再透過螺絲、焊接或黏著組裝
如此一來,不只增加零件數量,也增加組裝公差、工時與失效風險。
使用 3D 列印時,外殼與內部結構可以直接一體成形。
原本厚實的零件,可以重新設計成薄殼結構,只在必要的位置增加肋條或支撐。
如果原本大量材料只是為了填滿體積,而不是承受負載,重新設計後就可能帶來非常明顯的減重效果。
方法三:晶格結構——把「實心材料」變成「工程結構」
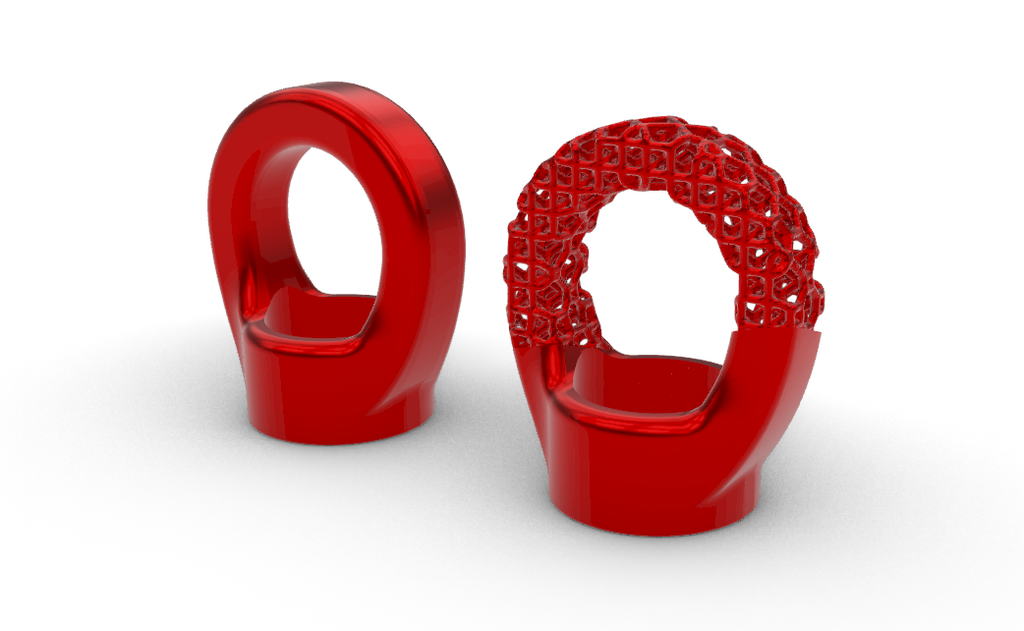
如果還想進一步降低重量,可以在零件內部加入晶格結構(Lattice Structure)。
晶格並不只是單純把內部挖空。
透過不同的單元形狀、尺寸、密度與排列方式,可以讓零件在使用更少材料的情況下,仍然保有特定方向所需要的剛性與支撐能力。
例如:
原本一個完全實心的結構,可能只有部分區域真正承受主要負載。
重新設計後,可以將外部保留為承力外殼,內部則改為晶格結構。
如此便能進一步降低材料使用量。
對於機器人、無人機、治具、機械手臂、自動化設備與移動機構而言,這種減重甚至可能產生連鎖效益:
零件更輕 → 馬達負載降低 → 慣性降低 → 能耗下降 → 機構反應速度提升。
因此,減少的可能不只是「一個零件的重量」,而是整套系統的負擔。
方法四:零件整合——真正消失的不只是重量
3D 列印另一個容易被忽略的優勢,是「零件整合」。
假設一套機構原本包含:
- 主體
- 固定座
- 連接板
- 支架
- 管線固定結構
- 多組螺絲與螺帽
傳統製造為了方便加工,經常必須將複雜結構拆成多個簡單零件,再進行組裝。
但使用積層製造後,其中部分結構可能可以重新設計成單一零件。
這時候減少的不只是材料。
同時還可能減少:
螺絲、墊片、組裝工時、加工工序、公差累積,以及後續維修管理的零件數量。
因此,判斷一個零件是否適合 3D 列印,不應該只比較:
「CNC 加工一件多少錢?」
與
「3D 列印一件多少錢?」
更應該比較的是:
重新設計之後,整套產品的製造成本與性能是否有所改善?
減重 50%,是不是代表強度也剩下一半?
不一定。
重量與強度並不是單純的線性關係。
如果只是把整個零件等比例削薄,重量降低的同時,確實很可能造成剛性與強度快速下降。
但工程設計真正要做的,是找出:
哪些材料正在承受負載,哪些材料其實沒有充分發揮作用。
透過有限元素分析(FEA)、拓樸優化與結構設計,可以把材料集中在主要受力路徑上。
因此,一個原本 1 kg 的零件,即使重新設計成 500 g,也不代表它的承載能力必然只剩下原來的一半。
真正需要確認的是:
重新設計後的應力、變形量、安全係數與實際使用條件是否仍然符合需求。
這才是工程減重與單純「挖空零件」最大的差異。
不是所有零件都適合為了減重改成 3D 列印
3D 列印能提供很高的設計自由度,但並不代表所有零件都應該改用積層製造。
例如:
幾何非常簡單、加工量少、數量極大的零件,傳統 CNC、沖壓、射出成型等製程可能仍然更有效率。
真正適合重新評估 3D 列印的,通常是具有以下特性的零件:
- 對重量敏感
- 幾何結構複雜
- 傳統加工需要多次裝夾
- 由許多小零件組裝而成
- 需要內部流道或中空結構
- 生產數量不高
- 正處於產品開發或設計驗證階段
- 希望提升性能,而不只是複製原有零件
這時候,3D 列印的價值才真正開始出現。
3D 列印最大的價值,不是把原本的零件印出來
很多企業第一次導入 3D 列印時,會直接把原本準備 CNC 加工的模型拿來詢問:
「這個改成 3D 列印多少錢?」
但如果模型完全按照傳統加工的邏輯設計,其實只使用到了 3D 列印的一小部分能力。
真正值得思考的是:
「如果這個零件一開始就是為 3D 列印而設計,它還需要長現在這個樣子嗎?」
也許原本三個零件可以變成一個。
也許原本的實心區域可以變成中空。
也許某些材料可以完全移除。
也許原本必須避開的曲面與內部結構,現在反而可以成為提升性能的設計。
這就是積層製造設計(Design for Additive Manufacturing,DfAM)真正的價值。
從「代印」進一步到「重新設計」
樂威科技 TheWay 提供的不只是將 3D 模型製造成實體。
針對產品開發、機構零件與特殊應用,我們也能從製造方式、材料與結構的角度,協助評估零件是否具有重新設計的空間。
包含:
SLA 光固化、SLS 尼龍粉末燒結、FDM 工程塑料,以及金屬 3D 列印等不同製程。
不同技術都有各自適合的材料、精度、尺寸與使用情境。
如果你的零件目前正面臨重量過高、結構複雜、加工困難、零件數量過多,或希望透過重新設計提升產品性能,也許真正需要的並不是「換一種製造方式」。
而是重新思考:
這個零件,真的需要長成現在這個樣子嗎?
相關文章: