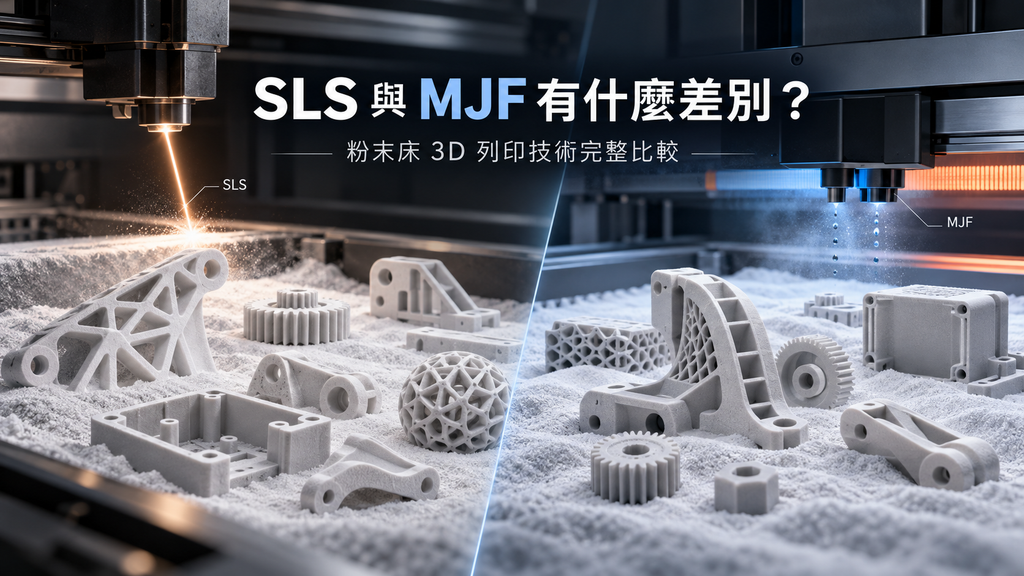
在工業級 3D 列印中,除了常見的 FDM 熱熔擠出與 SLA 光固化之外,**粉末床融合(Powder Bed Fusion, PBF)**也是目前製作功能性零件與小量生產時相當重要的技術。
其中最常見的兩種塑膠粉末列印技術,就是 **SLS 選擇性雷射燒結(Selective Laser Sintering)**與 MJF 多射流熔融(Multi Jet Fusion)。
兩種技術都能使用 PA12、PA11 等工程尼龍材料製作高強度零件,也都不需要額外建立支撐結構,因此非常適合複雜機構件、治具、小量量產以及產品開發使用。
但 SLS 與 MJF 的成型原理、材料選擇、生產方式與適合的應用仍有所不同。
什麼是 SLS 3D 列印?
SLS,全名為 Selective Laser Sintering,中文通常稱為「選擇性雷射燒結」。
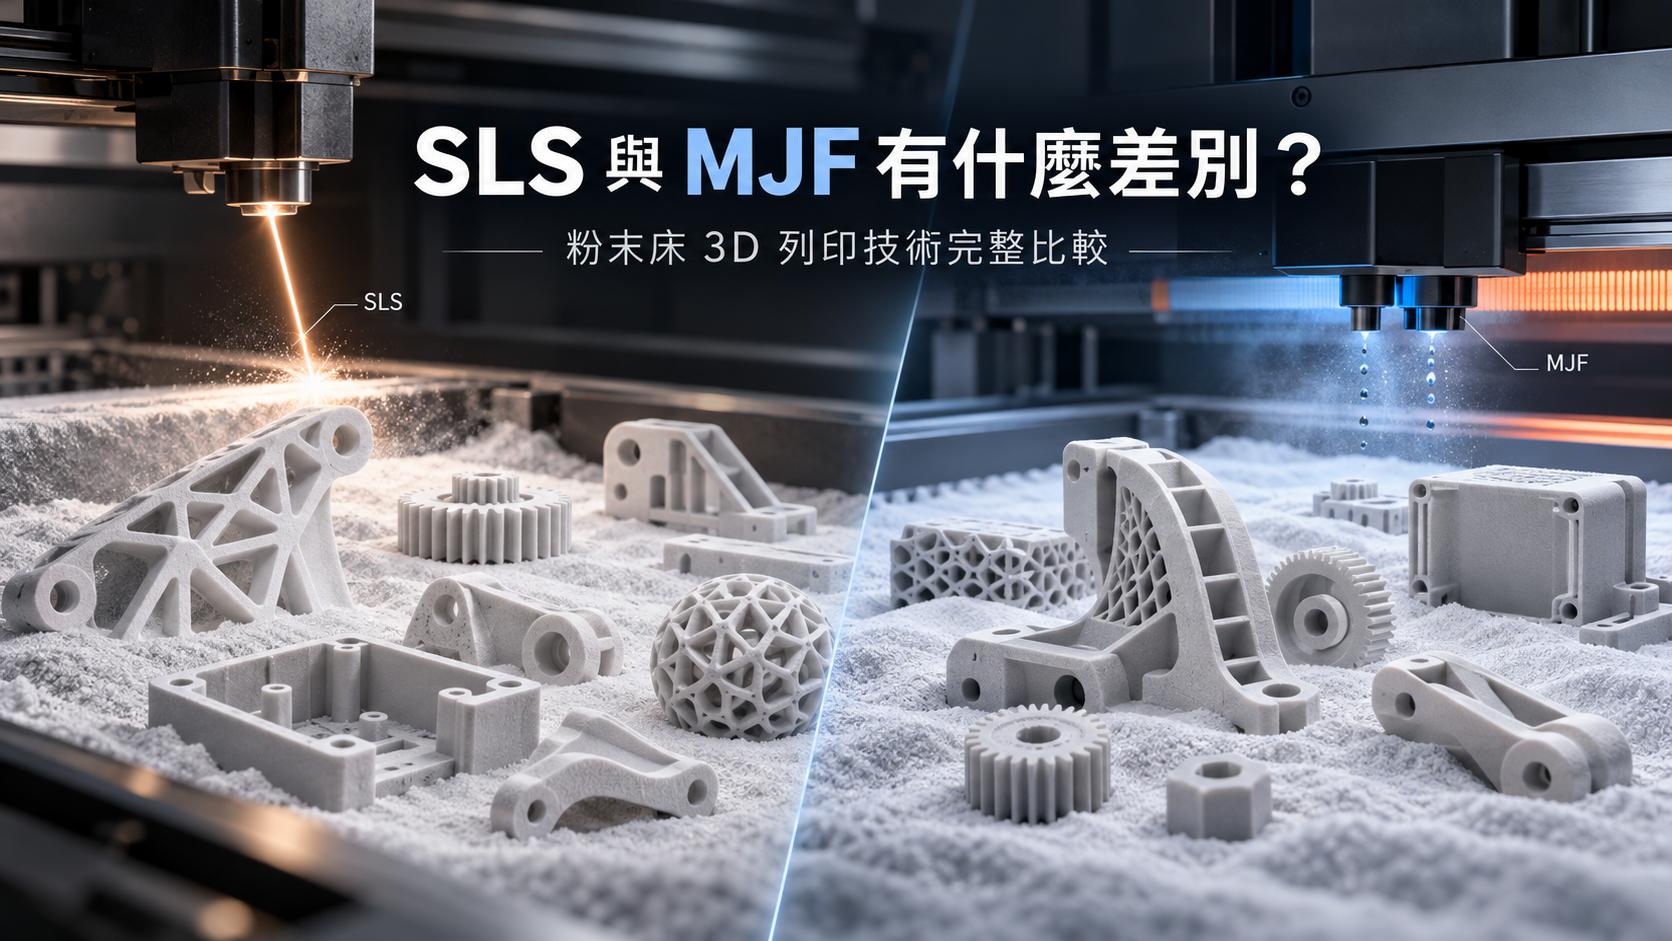
列印過程中,設備會先在成型平台上鋪設一層非常薄的尼龍粉末,再利用雷射依照模型截面選擇性加熱並燒結粉末。
完成一層後,平台下降,再鋪上一層新的粉末,雷射再次進行燒結,如此逐層堆疊直到整個零件完成。
與 FDM 或 SLA 最大的不同之一,在於 SLS 通常不需要額外製作支撐結構。
因為在列印過程中,零件周圍尚未燒結的粉末本身就能支撐模型,因此即使是複雜曲面、內部流道、卡扣、活動結構或大量不同形狀的零件,也能放入同一個成型空間內列印。
這也是 SLS 非常適合小量生產的重要原因之一。
什麼是 MJF 3D 列印?
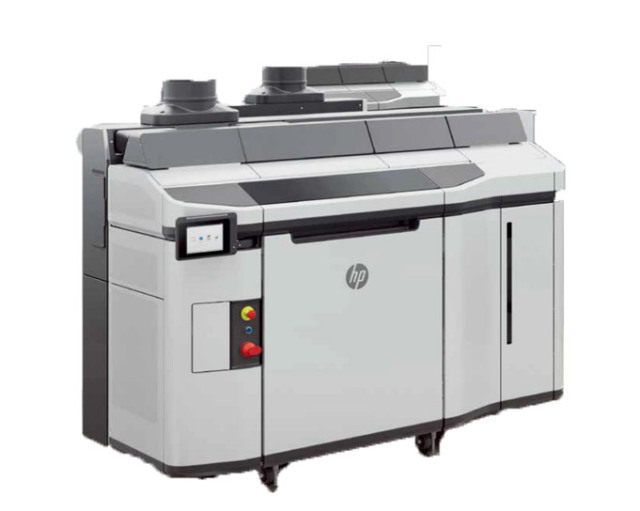
MJF,全名為 Multi Jet Fusion,是 HP 所開發的粉末床 3D 列印技術。
MJF 同樣會先鋪設一層塑膠粉末,但與 SLS 使用雷射逐區掃描不同,MJF 會透過噴墨列印頭在粉末表面噴上不同作用的處理劑,再利用熱能使指定區域融合。
HP 將其中主要的處理方式分為熔融劑(Fusing Agent)與細化劑(Detailing Agent),藉此控制哪些區域需要融合,以及零件邊界的位置。
由於 MJF 能對一整層進行處理,而不是單純依靠雷射逐點掃描,因此在大量、高密度生產的情況下具有相當好的生產效率。
SLS 與 MJF 都不需要支撐
這兩種技術其中一項最大的共同優勢,就是通常不需要另外建立支撐結構。
FDM 或 SLA 在製作懸空結構時,通常需要增加支撐,完成後再將支撐拆除。
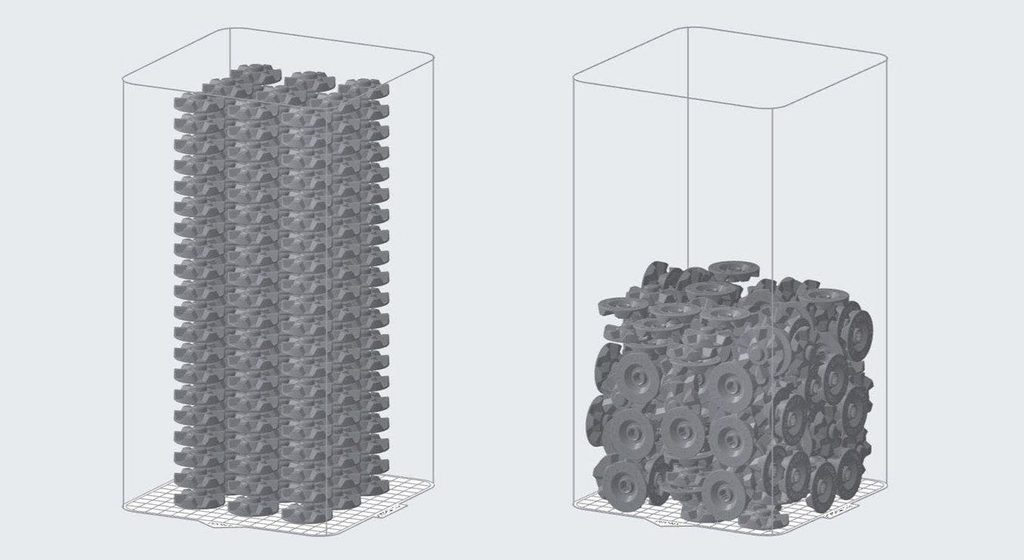
但在 SLS 與 MJF 中,模型是被大量粉末包覆著完成列印,因此周圍的粉末本身就是天然的支撐。
也因為如此,在同一個成型空間內,可以將大量零件向上排列、交錯甚至進行三維排版。
相較於只能在平台平面上排列零件的部分列印方式,粉末床技術能更有效利用整個 XYZ 成型空間。
當一次需要製作數十件甚至數百件零件時,這項特性可以有效降低單件製造成本。
SLS 與 MJF 的材料有哪些?
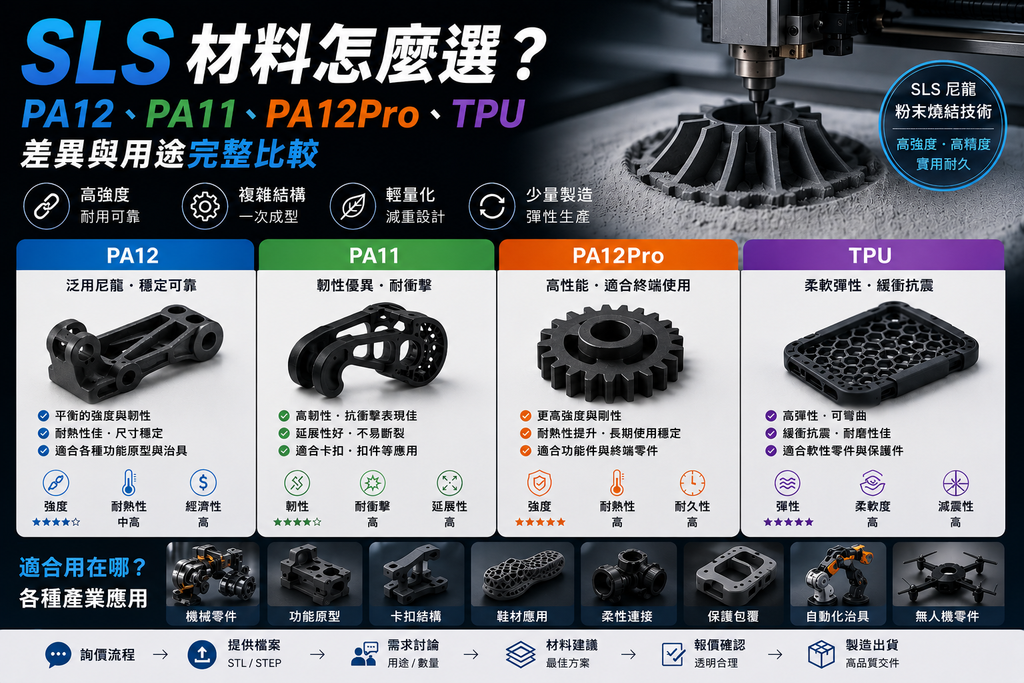
兩種技術最常使用的材料都是工程尼龍。
其中又以 PA12 最為常見。
PA12具有良好的強度、韌性、耐磨性與尺寸穩定性,因此非常適合機構件、外殼、治具以及實際使用的終端零件。
除了 PA12 之外,目前依不同設備系統,也可以看到 PA11、玻纖尼龍、碳纖尼龍以及 TPU 等材料。
例如 HP 的 MJF 系統目前提供 PA12、PA11、玻璃珠強化 PA12,以及 TPU、TPA 等不同工程材料;不同材料的粉末回收與再利用比例也有所差異。
SLS 的材料選擇則依設備品牌與開放程度不同,可以涵蓋 PA12、PA11、PA12 GF、PA11 CF、TPU 等多種工程塑膠。
因此實際選擇列印技術時,與其單純比較「SLS 還是 MJF 比較強」,更重要的其實是確認哪一種材料更符合零件真正的使用需求。
如想聊解完整材料可參閱此篇文章:SLS 3D列印材料怎麼選?PA12、PA11、PA12Pro、TPU差異與用途完整比較
SLS 與 MJF 強度差很多嗎?
如果使用相同等級的 PA12 材料,SLS 與 MJF 的零件機械性能其實相當接近。
兩種技術製作出的尼龍零件都具有不錯的強度與耐久性,也都能製作接近實際產品使用需求的功能件。
粉末床技術另外一項重要特色,是零件的機械性能在不同方向上的差異通常比傳統 FDM 小。
因此在需要卡扣、治具、結構件或承受不同方向負載的零件時,SLS 與 MJF 都是相當常見的選擇。
真正影響零件性能的因素通常包含材料種類、零件設計、壁厚、列印方向、設備參數與後處理方式,而不單純只是 SLS 或 MJF 技術本身。
表面會很粗嗎?
SLS 與 MJF 的原始列印表面都會帶有粉末床製程特有的霧面、細微顆粒質感。
它不像 SLA 光固化那樣能直接得到非常平滑的表面,但對於治具、機構件或功能性零件而言,這種表面通常並不影響使用。
如果产品需要更好的外觀,也可以透過噴砂、滾筒處理、染色、研磨或塗裝等方式進一步加工。
因此如果產品同時需要「工程強度」與「外觀品質」,後處理方式也是設計初期就應該納入評估的一環。
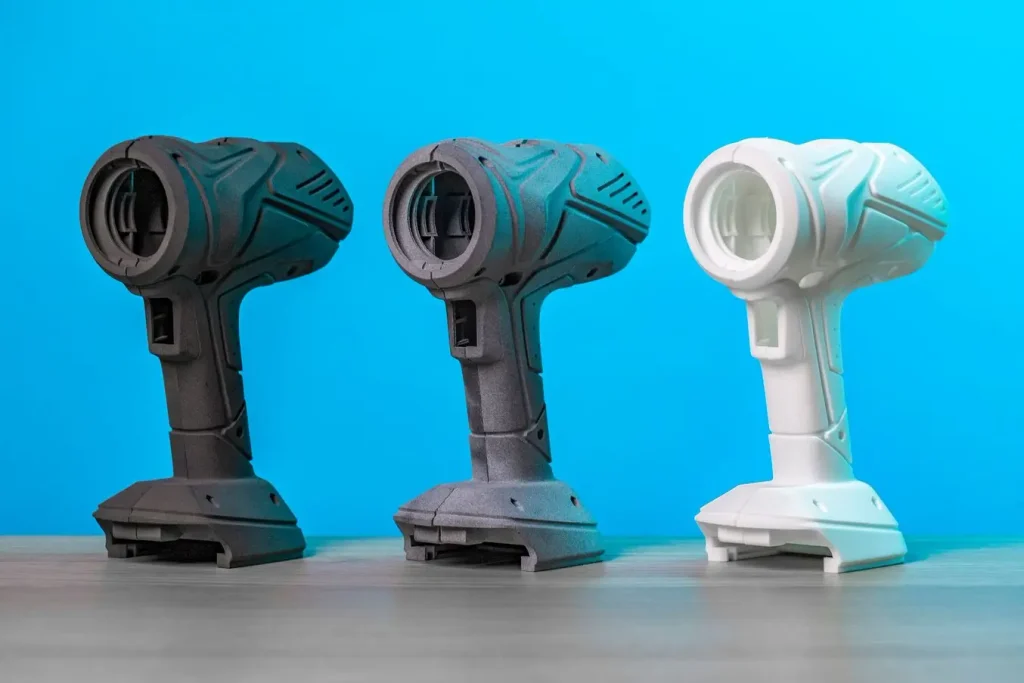
SLS 與 MJF 的差異比較
| 比較項目 | SLS | MJF |
|---|---|---|
| 成型方式 | 雷射選擇性燒結粉末 | 處理劑+熱源融合粉末 |
| 是否需要支撐 | 不需要 | 不需要 |
| 常見材料 | PA12、PA11、GF、CF、TPU 等 | PA12、PA11、PA12 GB、TPU 等 |
| 零件強度 | 高 | 高 |
| 複雜結構能力 | 優秀 | 優秀 |
| 小量生產 | 非常適合 | 非常適合 |
| 大量高密度生產 | 適合 | 非常適合 |
| 原始表面 | 霧面粉末質感 | 霧面粉末質感 |
| 設計自由度 | 高 | 高 |
兩者並不是單純的取代關係,而是針對不同設備規模、生產量、材料與產品需求,各自具有不同優勢。
哪些產品適合使用 SLS?
對產品開發公司而言,SLS 最大的價值往往不只是「不用支撐」,而是它能兼顧原型製作與實際功能測試。
例如機構外殼、卡扣零件、齒輪與傳動零件、無人機零件、汽車零件、機械治具、定位治具、客製化設備零件、少量終端產品,以及傳統加工難以製作的複雜結構,都很適合評估使用 SLS。
尤其當零件數量從單件試作逐漸增加至數十件、數百件時,透過合理的成型空間排版,可以一次製作大量零件。
對於尚未達到開射出模具數量,但又需要比一般原型列印更接近實際產品性能的專案而言,SLS 是相當實用的製造方式。
若想了解也可以觀看此篇文章:尼龍3D列印技術從無人機、自行車到產品開發,越來越多產業開始使用的
SLS 可以取代射出成型嗎?
答案取決於產品數量與需求。
當產品需要數萬甚至數十萬件時,射出成型在模具成本攤提完成後,通常仍具有非常明顯的單件成本優勢。
但如果只需要數件、數十件或數百件產品,開模成本可能反而成為最大的負擔。
這時 SLS 就能直接使用 3D 模型進行生產,不需要先製作模具。
因此在新產品開發、試市場、小量量產、客製化產品與售後備品等情況下,SLS 可以填補「3D 列印原型」與「大量射出製造」之間的生產空缺。
SLS、MJF 到底該怎麼選?
如果只是單純比較零件性能,SLS 與 MJF 並不存在所有情況下都適用的單一答案。
大量且高度標準化的 PA12 零件,可以評估 MJF 的生產效率;需要多種工程尼龍材料、功能性試作、小量生產或多樣化零件時,SLS 則具有相當高的彈性。
對產品開發而言,更重要的問題其實是:
這個零件需要什麼強度、耐熱性、韌性、尺寸精度、表面效果,以及預計生產多少數量?
確定這些條件之後,再選擇 SLS、MJF、SLA、FDM、CNC 或射出成型,通常才能真正找到最適合的製造方式。
TheWay 樂威科技提供 SLS 尼龍 3D 列印與產品開發整合服務,可依照零件的結構、數量及實際使用條件,協助評估 PA12、PA11、TPU 等材料與適合的製造方式。
從單件功能驗證、治具與機構件,到少量產品生產,都可以依專案需求選擇合適的製程,讓 3D 列印不只是製作模型,而是真正成為產品開發與製造流程的一部分。
歡迎參觀我們完整的材質圖書館以及案例展示,找尋您適合的材質: